


Το τραπέζι στερέωσης εξασφαλίζει υψηλή ακρίβεια κάμψης στο φρένο
Για να διασφαλιστούν ακριβή, επαναλαμβανόμενα αποτελέσματα διαμόρφωσης, είναι σημαντικό να αντισταθμίζουμε την εκτροπή που απαντάται εγγενώς στη δοκό (έμβολο) και στον πίνακα του φρένου πρέσσας όταν εφαρμόζεται φορτίο. Χωρίς αντιστάθμιση παραμόρφωσης, είναι πιθανό ότι ένα τεμάχιο εργασίας θα έχει κάποια μορφή παραμόρφωσης στο κέντρο του όταν είναι κάμπτεται κατά μήκος του πλήρους μήκους του φρένου. Αυτό ισχύει ιδιαίτερα για τα φρένα με πίεση 8 πόδια ή περισσότερο, 80 τόνους ή περισσότερο και όταν λυγίζετε μεγάλα ή μεγάλα τμήματα, αλλά μπορεί επίσης να συμβεί και κατά το σχηματισμό βραχύτερων τεμαχίων. Για να διατηρηθεί η γωνία κλίσης συνεπής σε όλο το μήκος του τμήματος, ένα φρένο πιέσεως χρειάζεται ένα σύστημα στεφάνης, είτε στη δοκό, στον πίνακα είτε και στα δύο.
Σε αυτήν την ηλικία σύντομων παρτίδων, σύνθετα εξαρτήματα και γρήγορη ανάκαμψη, η στεφάνη εξασφαλίζει αποτελεσματικότητα, ακρίβεια μερών και επαναληψιμότητα. Σε εφαρμογές μεγάλης χωρητικότητας, η στεφάνη βοηθάει να παράγονται ευθείες στροφές σε υλικά με υψηλή αντοχή σε εφελκυσμό.
Βασικά στοιχεία
Τα περισσότερα σύγχρονα φρένα τύπου χρησιμοποιούν ένα σερβοϋδραυλικό σύστημα στο οποίο ένα σύστημα κλειστού βρόχου ελέγχει τη θέση του εμβόλου. Σε κάθε άκρο της δέσμης, κάτω από το αριστερό και το δεξί έμβολο, ένα σύστημα μέτρησης θέσης παρακολουθεί την ακρίβεια κίνησης και τοποθέτησης της δέσμης. Ο μηχανισμός ελέγχου επεξεργάζεται αυτές τις πληροφορίες και το χρησιμοποιεί για να τοποθετήσει τη δοκό με ακρίβεια 0,01 mm. Αυτό επιτυγχάνεται ενεργοποιώντας την αριστερή και τη δεξιά σέρβο βαλβίδες στην κορυφή κάθε υδραυλικού εμβόλου.
Κατά τη διάρκεια κύκλου κάμψης, το σερβοϋδραυλικό σύστημα εξασφαλίζει ότι το έμβολο σε κάθε άκρο της δέσμης φθάνει στη προγραμματισμένη θέση που έχει καθοριστεί στο χειριστήριο της μηχανής, με αποτέλεσμα τη σωστή γωνία κλίσης. Επειδή τα φρένα πιέσεως τείνουν να εκτρέπονται κάτω από το φορτίο, ιδιαίτερα στο κέντρο της μηχανής μεταξύ των εμβόλων, η γωνία στο κέντρο του φρένου πιέσεως θα είναι πιο αμβλεία από την γωνία κάτω από το έμβολο. Χωρίς παρέμβαση, αυτή η κάμψη θα προκαλέσει μεταβολή της γωνίας κλίσης σε όλο το μήκος του φρένου.
Για να αντισταθμιστεί, τα φρένα μπορούν να εξοπλιστούν με ένα σύστημα στεφάνης που δημιουργεί μια αντίθετη δύναμη, ή "καμπύλη", για να αντισταθμίζει την εκτροπή της δοκού και του τραπεζιού. Το σύστημα στεφάνης εξασφαλίζει ότι το έμβολο και ο τραπέζι είναι παράλληλοι κατά την κάμψη (βλ. Σχήμα 1 ).
Το Crowning έχει χρησιμοποιηθεί από τα τέλη της δεκαετίας του 1970 και στις αρχές της δεκαετίας του 1980. Η ζήτηση για φρένα πιέσεως μεγαλύτερης χωρητικότητας, χάλυβες υψηλής αντοχής και η ανάγκη για κάμψη μεγαλύτερου μήκους τροφοδότησαν την ανάγκη για στεφάνη, καθώς η κάμψη πλαισίου μηχανής είναι μεγαλύτερη σε αυτές τις εφαρμογές.
Πριν από την στεφάνη υπήρχαν, οι κατασκευαστές φρένων έπρεπε να προετοιμάσουν μια καμπύλη στο τραπέζι του φρένου του πιεστηρίου για να αντισταθμίσουν περίπου το 75 τοις εκατό της παραμόρφωσης της μηχανής. Σήμερα τα συστήματα είναι πιο προηγμένα. Χρησιμοποιώντας προγραμματιζόμενα συστήματα στερέωσης, οι χειριστές εισάγουν στο πάχος του φύλλου, το μήκος, το άνοιγμα της μήτρας και τα δεδομένα αντοχής σε υλικό στον έλεγχο, που καθορίζει αυτόματα την πραγματική κάμψη του τραπέζι και του εμβόλου και επιτυγχάνεται προφόρτιση για κάθε στροφή. Μαζί, το υδραυλικό σύστημα της πέδης πρέσας και η στεφάνη επιτυγχάνουν μια ακριβή γωνία κλίσης με ελάχιστη παρέμβαση του χειριστή.
Επιλογές στο Πλαίσιο Κοίμησης του Πιεστικού Φρένου
Το Crowning χρησιμοποιείται γενικά σε πεντάρια των 80 τόνων, μεγέθους 8 ποδών ή μεγαλύτερα. Η στερέωση μπορεί να εφαρμοστεί σε φρένα πιέσεως χαμηλότερης χωρητικότητας, αλλά αυτό εξαρτάται από το μήκος του πρεσαριστού πέλματος και την εφαρμογή. Όσο μεγαλύτερη είναι η απόσταση μεταξύ των ορθοστατών, τόσο μεγαλύτερη είναι η παραμόρφωση της μηχανής. Επίσης, όσο μεγαλύτερη είναι η χωρητικότητα του μηχανήματος, τόσο μεγαλύτερη είναι η ανάγκη για αντιστάθμιση εκτροπής. Για την κάμψη τόσο των παχιών όσο και των λεπτών υλικών, συστήνεται ένα στέμμα.
Η υδραυλική στεφάνη και η μηχανική στεφάνη τύπου σφηνοειδούς σχήματος CNC είναι οι δύο πιο συνηθισμένοι τύποι στεφανιαίων συστημάτων. Ένα σφηνοειδές σύστημα στέμματος μπορεί να αγοραστεί ως πρόσθετο σε ένα φρένο τύπου μέσω ενός κατασκευαστή φρένων ή ενός προμηθευτή εργαλείων. Η υδραυλική στεφάνη είναι ενσωματωμένη στο μηχάνημα. Το κόστος αυτών των συστημάτων είναι συγκρίσιμο, επομένως η επιλογή είναι περισσότερο θέμα ακρίβειας, αποτελεσματικότητας και εφαρμογής.
Η υδραυλική στεφάνη ασκεί πίεση στους κυλίνδρους κατά τη διάρκεια της διαδρομής κάμψης για να αντισταθμίσει την παραμόρφωση της μηχανής. Τα περισσότερα από αυτά τα συστήματα δεν είναι σε θέση να εφαρμόσουν στέμμα σε όλο το κρεβάτι της μηχανής. Αντίθετα, η ποσότητα απόκλισης που προσαρμόζεται για το σύστημα στερέωσης εξαρτάται από τη θέση του κυλίνδρου. Ορισμένα υδραυλικά συστήματα στέμματος χρησιμοποιούν μόνο έναν κεντρικό κύλινδρο ή ένα σύστημα τριών κυλίνδρων, ενώ μερικά παρέχουν στερέωση πάνω από το 60% του κρεβατιού, αλλά όχι το πλήρες μήκος του κρεβατιού.
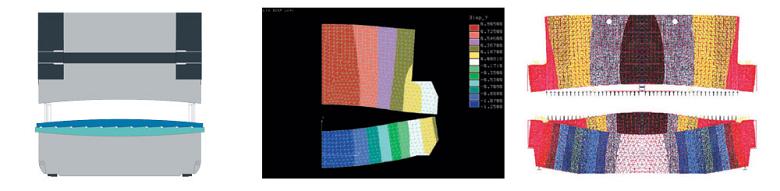
Φιγούρα 1
Εάν η άνω και η κάτω δοκός δεν είναι παράλληλες κατά την κάμψη, η γωνία κλίσης θα διαφέρει κατά μήκος του τεμαχίου εργασίας.
Οι υδραυλικοί κύλινδροι χρησιμοποιούν όλοι την ίδια υδραυλική γραμμή. Ως αποτέλεσμα, κανένας μόνο κύλινδρος δεν μπορεί να εφαρμόσει την πλήρη δύναμη στεφάνης. αυτή η δύναμη εφαρμόζεται σε όλους τους υδραυλικούς κυλίνδρους, είτε υπάρχουν δύο, τρία, ή 10.
Ένα σφηνοειδές σύστημα στεφάνης αποτελείται από δύο σειρές σφηνών σε όλο το μήκος του κρεβατιού. μία σειρά είναι σταθερή και η άλλη είναι κινητή (βλ. Σχήματα 2 και 3 ). Η σφήνα στη μέση του κρεβατιού έχει μεγαλύτερη κλίση από τις σφήνες κάτω από τα έμβολα και η γωνία της κλίσης μειώνεται προς το έμβολο από τη μέση του κρεβατιού.
Όταν ενεργοποιείται, η κινητή σφήνα δημιουργεί μια καμπύλη με το υψηλότερο σημείο στο κέντρο της κλίνης και τα χαμηλά σημεία σε κάθε άκρο του κρεβατιού κάτω από τα έμβολα για να δημιουργήσει μια καμπύλη spline στο τραπέζι. Το σύστημα στεφάνης, αυτόματα ελεγχόμενο, αντισταθμίζει την παραμόρφωση του κρεβατιού και τη δοκό υπό διαφορετικές δυνάμεις κάμψης. Σε ένα σφηνοειδές σύστημα, ο πίνακας είναι σχεδιασμένος να φέρει ένα συγκεκριμένο φορτίο ανάλογα με την απαιτούμενη χωρητικότητα. Ορισμένα συστήματα στεφάνης παρέχουν ακρίβεια προγραμματισμού ± 0,01 mm και επαναληψιμότητα θέσης ± 0,005 mm.
Το σύστημα σφήνας καταλαμβάνει το στέμμα για όλο το μήκος του κρεβατιού επειδή είναι κατεργασμένο ειδικά για αυτό το κρεβάτι. Μπορεί επίσης να χειριστεί αντιστάθμιση εκτροπής υψηλότερων ποσοτήτων και μικρότερου μήκους κλίνης. Η στεφάνη μπορεί να ρυθμιστεί για να λυγίσει σε οποιαδήποτε θέση στο κρεβάτι. Αυτή η ρύθμιση γίνεται σε πραγματικό χρόνο μέσω του ελέγχου, οπότε δεν χάνεται χρόνος παραγωγής στη διαδικασία.
Αντίθετα, ένα καθολικό σύστημα σφήνας δεν είναι ιδιαίτερο σε ένα φρένο και είναι κατασκευασμένο από ένα τυπικό σφηνοειδές σχέδιο. Μπορεί να ελέγχεται από το CNC και θα αντιπροσωπεύει εκτροπή, αλλά δεν είναι συγκεκριμένη για την εφαρμογή ή τα υλικά της. Επίσης, δεν χρησιμοποιεί μια κεντρική βάση δεδομένων για να υπολογίσει το ποσό της απαιτούμενης διόρθωσης εκτροπής, επομένως η ικανότητα στερέωσης είναι περιορισμένη και πιο περίπλοκη.
Ένα καθολικό σύστημα στερέωσης μπορεί να εγκατασταθεί εκ νέου σε ένα υπάρχον φρένο τύπου για να αναβαθμίσει τις δυνατότητές του. Μπορεί επίσης να τοποθετηθεί σε ένα πιεστικό φρένο μικρότερης χωρητικότητας, που δεν προσφέρεται με στεφάνη για να δώσει στον χειριστή μεγαλύτερο έλεγχο στη διαδικασία κάμψης.
Μια εκ των υστέρων προσαρμογή συστήματος μπορεί να είναι ευεργετική και μερικές φορές απαραίτητη, ιδιαίτερα όταν η εφαρμογή αλλάζει ή εξελίσσεται. Για παράδειγμα, εάν ένας κατασκευαστής HVAC μετακινηθεί από την παραγωγή οικιακών εξαρτημάτων που μπορούν να διαμορφωθούν αποτελεσματικά χωρίς να στέλνουν τα μεγαλύτερα, βαρύτερα εξαρτήματα για βιομηχανικές μονάδες, το νέο προφίλ μερών υπαγορεύει την ανάγκη για στεφάνη. Το σύστημα στεφάνης θα αυξήσει την αποτελεσματικότητα εξαλείφοντας τον αριθμό των ρυθμίσεων και ρυθμίσεων για να παράγει τα μεγαλύτερα μήκη κύρτωσης.
Εξέλιξη των προκλήσεων για το τραπέζι του πρεσαρίσματος
Με την εξασφάλιση σταθερής γωνίας κατά μήκος της καμπύλης, η στεφάνη μειώνει επίσης τις λειτουργίες ρύθμισης, ελαχιστοποιεί τα απορρίμματα και εξαλείφει την ανάγκη για επέμβαση χειριστή ή για χειριστή πεδήσεως υψηλής εξειδίκευσης.
Χωρίς σύστημα στέμματος, η υπερπήδηση της απόκλισης της μηχανής είναι μια χειροκίνητη λειτουργία με τη χρήση βαλβίδων ή μέσω ρύθμισης των μήτρων. Ο υπολογισμός του απαιτούμενου ποσοστού κοπής μπορεί να είναι μια χρονοβόρα διαδικασία, συχνά μια διαδικασία δοκιμής και σφάλματος, που παράγει δαπανηρά απορρίμματα. Ακόμα και έμπειροι χειριστές ρύθμισης θα παράγουν κάποια ποσότητα θραυσμάτων κατά την κατασκευή εξαρτημάτων σε μια μηχανή με χειροκίνητο στέγη.
Ένα σύστημα στέψης CNC παράγει αυτομάτως αυτούς τους υπολογισμούς. Μειώνει επίσης το επίπεδο δεξιοτήτων που απαιτούνται για τη λειτουργία του μηχανήματος, βελτιώνοντας έτσι την αποδοτικότητα και την παραγωγικότητα.
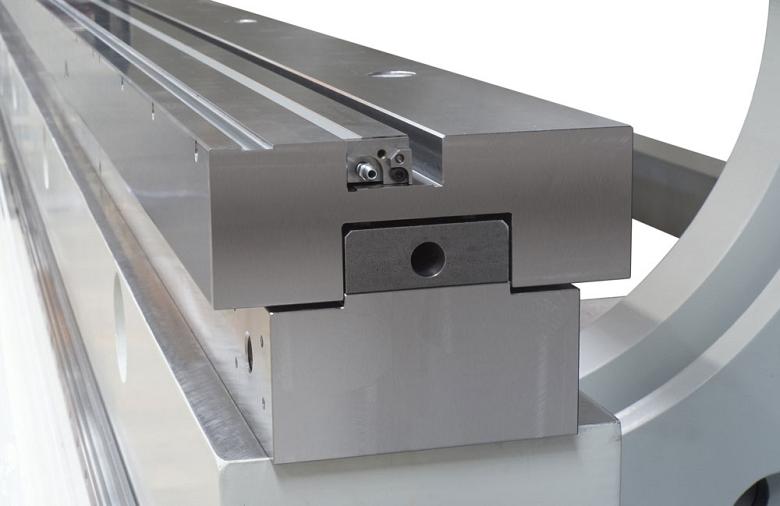
Σχήμα 2
Αυτό το σφηνοειδές σύστημα στεφάνης είναι κατασκευασμένο για κάθε φρένο. Τα σχετικά στοιχεία είναι ma
Ωστόσο, κανένα σύστημα στεφάνης δεν μπορεί να αντισταθμίσει τα προβλήματα με το εργαλείο, όπως η κακή ευθυγράμμιση και η ασύμμετρη ολίσθηση του τεμαχίου εργασίας. Μη ακριβείας ή ανομοιόμορφα φθαρμένα εργαλεία θα αποτελέσουν μέρη με ασυνεπή γωνίες. Τα προβλήματα των εργαλείων είναι εν μέρει υπεύθυνα για προβλήματα που σχετίζονται με μη ομοιόμορφες γωνίες κατά μήκος μιας γραμμής στροφής.
Τα εργαλεία ακριβείας-γείωσης βοηθούν στην εξασφάλιση ακριβών γωνιών κλίσης κατά μήκος ολόκληρου του μήκους κάμψης. Οι μήτρες έχουν προοδευτική ακτίνα και στις δύο πλευρές του ανοίγματος V, επιτρέποντας στο υλικό να ρέει μέσα στην μήτρα πιο ομοιόμορφα και με μικρότερη αντίσταση (βλέπε σχήμα 4 ).
Εφαρμογές μεγάλης χωρητικότητας για μεγαλύτερη κάμψη του Πιεστικού Πλαισίου
Το σύστημα κοπής CNC αντισταθμίζει την συμμετρική παραμόρφωση του φρένου πρέσας. Όταν οι ιδιότητες των υλικών είναι οι ίδιες σε όλο το μήκος του τμήματος, αρκεί η τυπική στεφάνη. Αλλά όταν οι ιδιότητες των υλικών είναι μεταβλητές και πιο δύσκολες -ιδιαίτερα με βαρύτερα ή μακρύτερα τεμάχια και με υλικά υψηλής αντοχής όπως S1100, S1300, Hardox® και Armox® - ένα πιο προηγμένο προγραμματιζόμενο σύστημα στερέωσης, ελεγχόμενο από το CNC, παρέχει μεγαλύτερη αντιστάθμιση για την παραμόρφωση της μηχανής και, τελικά, μεγαλύτερη ευελιξία.
Τα υλικά υψηλής αντοχής σε εφελκυσμό απαιτούν περισσότερη δύναμη για να κάμψουν, να έχουν περισσότερη ελαστική κίνηση και, συνεπώς, χρειάζονται περισσότερη στεφάνη (βλ. Εικόνα 5 ). Η χρήση υλικών υψηλής εφελκυσμού αυξάνεται, ειδικά σε μεγάλες εφαρμογές κάμψης (12 πόδια ή και περισσότερο), καθώς οι κατασκευαστές προσπαθούν να μειώσουν το βάρος του τελικού προϊόντος χωρίς να θέσουν σε κίνδυνο τη δομική ακεραιότητα.
Η στεφάνη είναι ακόμη πιο κρίσιμη για τα δισκόπλακα τύπου tandem, tridem ή quade, τα οποία συνδυάζουν δύο, τρία ή τέσσερα φρένα πιέσεως, αντίστοιχα, παρόμοιας ή ανόμοιας χωρητικότητας σε συγχρονισμένη διαμόρφωση. Αυτά τα συστήματα συγχρονίζουν τους κυλίνδρους μηχανής κάθε 5 χιλιοστά του δευτερολέπτου και ελέγχουν συνεχώς για να εξασφαλίσουν σταθερή ευθεία κίνηση στο μηχάνημα. Ορισμένες από αυτές τις μηχανές χρησιμοποιούν ακόμα έναν άλλο τύπο συστήματος στέψης που ενσωματώνει ένα διπλό τραπέζι στέψης. Είναι ουσιαστικά δύο συστήματα στεφάνης CNC το ένα πάνω στο άλλο με ένα ασύμμετρο αλλά συμπληρωματικό προφίλ στεφάνης.


